


Wie schleift man eine Wolframelektrode richtig? Erfahren Sie, warum Schleifrichtung, Spitzengeometrie und Schleifwinkel beim WIG-Schweißen wichtig sind und wann sich ein spezielles Elektrodenschleifgerät lohnt.
Wie schleift man eine Wolframelektrode richtig?
Beim WIG-Schweißen kommt es nicht nur auf das Schweißgerät und korrekt eingestellte Parameter an. Auch der Zustand der Wolframelektrode beeinflusst Lichtbogenstabilität, Kontrolle über das Schweißbad und Wiederholbarkeit der Verbindung.
Deshalb sollte die Elektrodenvorbereitung ein fester Bestandteil des WIG-Arbeitsplatzes sein. Entscheidend sind nicht nur eine spitze Form, sondern Schleifrichtung, Symmetrie, Kegellänge, Winkel und eine saubere Oberfläche. Bei regelmäßiger Arbeit erleichtern Wolframelektroden-Schleifgeräte die reproduzierbare Vorbereitung.
Warum ist die Schleifmethode wichtig?
Die Elektrodenspitze bildet den Ausgangspunkt des WIG-Lichtbogens. Bereits kleine Abweichungen ihrer Geometrie können beeinflussen, wie sich der Lichtbogen zündet und führt. Eine einseitig oder ungleichmäßig bearbeitete Spitze kann den Lichtbogen aus der Achse lenken und präzises Arbeiten erschweren.
Eine wichtige Grundregel ist das Schleifen in Längsrichtung der Elektrode. Die Schleifriefen sollten zur Spitze verlaufen und nicht quer um den Elektrodendurchmesser. Quer verlaufende Riefen können die Lichtbogenführung ungünstig beeinflussen.
Auch die Symmetrie des Kegels ist entscheidend. Wird auf einer Seite mehr Material abgetragen, kann der Lichtbogen nicht mehr exakt entlang der Elektrodenachse austreten. Das fällt besonders bei dünnen Bauteilen und kleinen Schweißbädern auf.
Nach einem Kontakt mit dem Schweißbad sollte die Elektrode kontrolliert werden. Angeschmolzene oder verunreinigte Bereiche müssen entfernt und die Spitze erneut vorbereitet werden.
Wie schleift man eine Wolframelektrode richtig?
Vor dem Schleifen sollte die Elektrode auf Verschmutzung und Beschädigungen geprüft werden. Ein stark kontaminierter Bereich wird am besten vollständig entfernt.
- Elektrode prüfen – beschädigte oder verschmutzte Bereiche entfernen.
- Saubere Schleifscheibe verwenden – idealerweise ausschließlich für Wolfram.
- In Längsrichtung schleifen – Riefen parallel zur Elektrodenachse erzeugen.
- Symmetrische Spitze herstellen – einseitigen Materialabtrag vermeiden.
- Winkel und Kegellänge kontrollieren – entsprechend der Schweißaufgabe.
- Übermäßigen Druck vermeiden – kontrolliert statt aggressiv schleifen.
- Ergebnis prüfen – Spitze auf Ausbrüche und Verunreinigungen kontrollieren.
Bei gelegentlichen Arbeiten kann ein erfahrener Schweißer auch mit einem entsprechend vorbereiteten Schleifplatz gute Ergebnisse erzielen. In der Serienfertigung wird jedoch die Wiederholgenauigkeit entscheidend.
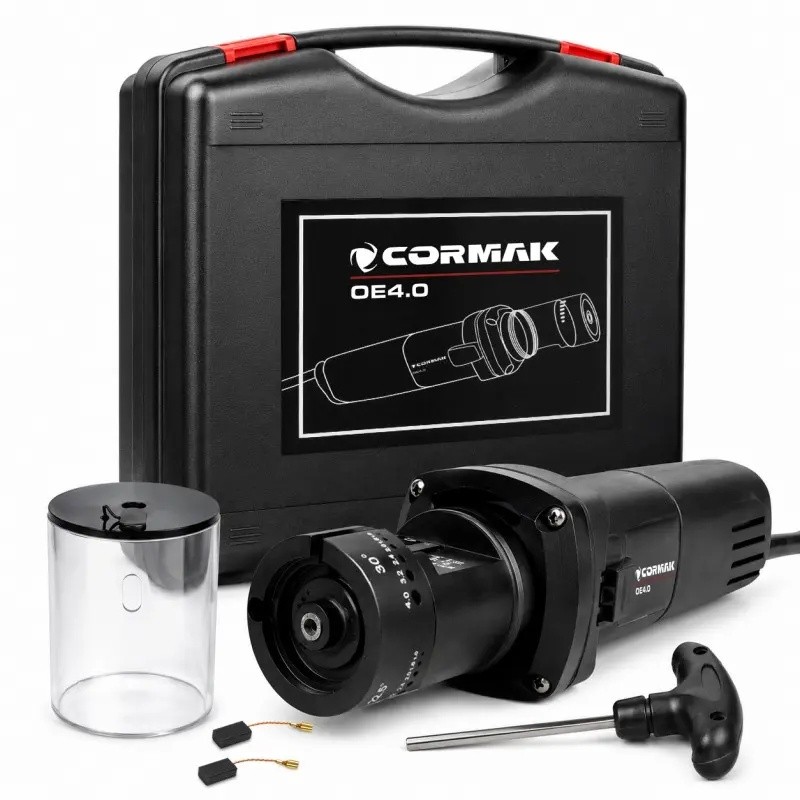
Ein Beispiel für eine spezialisierte Lösung ist das CORMAK OE4.0 Wolframelektroden-Schleifgerät, das für TIG-/WIG-Elektroden mit 1–4 mm Durchmesser ausgelegt ist.
Welchen Schleifwinkel sollte man wählen?
Ein universeller Schleifwinkel für sämtliche WIG-Anwendungen existiert nicht. Die geeignete Geometrie hängt unter anderem vom Elektrodentyp, Durchmesser, Schweißstrom, Werkstoff, Nahttyp und gewünschten Lichtbogenverhalten ab.
Eine schlankere, spitzere Geometrie wird häufig bei Anwendungen eingesetzt, bei denen ein konzentriert geführter Lichtbogen erforderlich ist. Bei höheren Strombelastungen muss die Geometrie so gewählt werden, dass die Elektrodenspitze stabil bleibt.
Neben dem Winkel spielt die Länge des Anschliffs eine wichtige Rolle. In einer Serienfertigung sollte für einen festgelegten Prozess möglichst immer dieselbe Geometrie verwendet werden.
Das CORMAK OE4.0 bietet definierte Einstellungen von 15°, 18°, 22,5° und 30°. Dadurch lässt sich eine einmal festgelegte Geometrie bei weiteren Elektroden leichter reproduzieren.
Welcher Wert verwendet wird, sollte jedoch aus dem jeweiligen Schweißprozess und den Vorgaben für Elektrode und Verfahren abgeleitet werden – nicht lediglich aus den verfügbaren Positionen des Schleifgeräts.
Häufige Fehler beim Schleifen
Viele Probleme entstehen durch die Vorbereitung und nicht durch die Qualität der Wolframelektrode selbst. Ein typischer Fehler ist die Verwendung einer Schleifscheibe, auf der zuvor Stahl oder andere Werkstoffe bearbeitet wurden. Dadurch können Fremdpartikel auf die Elektrode gelangen.
Weitere häufige Fehler sind:
- Querschliff statt Längsschliff,
- asymmetrische Spitze,
- wechselnde Schleifwinkel,
- zu hoher Anpressdruck,
- Weiterverwendung nach Kontakt mit dem Schweißbad,
- verschmutzte oder stark verschlissene Schleifscheibe,
- fehlende Kontrolle nach dem Schleifen.
In Produktionsbetrieben kann außerdem ein fehlender Standard zwischen verschiedenen Bedienern zu Schwankungen führen. Eine dokumentierte Elektrodengeometrie hilft dabei, den Prozess vergleichbarer zu machen.
Auch der beim Schleifen entstehende Staub muss berücksichtigt werden. Arbeitsbereich und Absaugung sollten entsprechend den verwendeten Elektroden und den geltenden Arbeitsschutzanforderungen organisiert werden.
Spezialgerät oder normale Schleifmaschine?
Für seltene WIG-Arbeiten kann eine gewöhnliche Schleifmaschine ausreichend sein, sofern eine geeignete, saubere Scheibe verwendet und die korrekte Technik eingehalten wird. Die Wiederholgenauigkeit hängt dabei jedoch stark von der Handführung ab.
Ein Wolframelektroden-Schleifgerät führt die Elektrode definierter zur Scheibe und erleichtert dadurch einen axialen, reproduzierbaren Anschliff. Das spart besonders dann Zeit, wenn regelmäßig mehrere Elektroden vorbereitet werden.
In der Serienproduktion können bereits kleine Zeitersparnisse pro Elektrode die Organisation des Arbeitsplatzes verbessern.
Bei der vollständigen Ausstattung eines Schweißbereichs lohnt sich zudem der Blick auf weitere Schweißgeräte und Schweißmaschinen sowie ergänzendes Arbeitsplatz- und Absaugequipment.
Fazit
Richtiges Schleifen einer Wolframelektrode bedeutet vor allem Längsschliff, eine symmetrische Spitzengeometrie, eine saubere Schleiffläche und einen zum jeweiligen Prozess passenden Winkel.
Nach Verunreinigung oder Beschädigung sollte die Spitze neu vorbereitet werden, anstatt mit einer angeschmolzenen Elektrode weiterzuschweißen.
Bei gelegentlicher Arbeit kann ein sauber eingerichteter Schleifplatz genügen. Bei regelmäßigem WIG-Schweißen erhöht ein spezielles Elektrodenschleifgerät jedoch die Wiederholbarkeit und reduziert die Vorbereitungszeit.
