


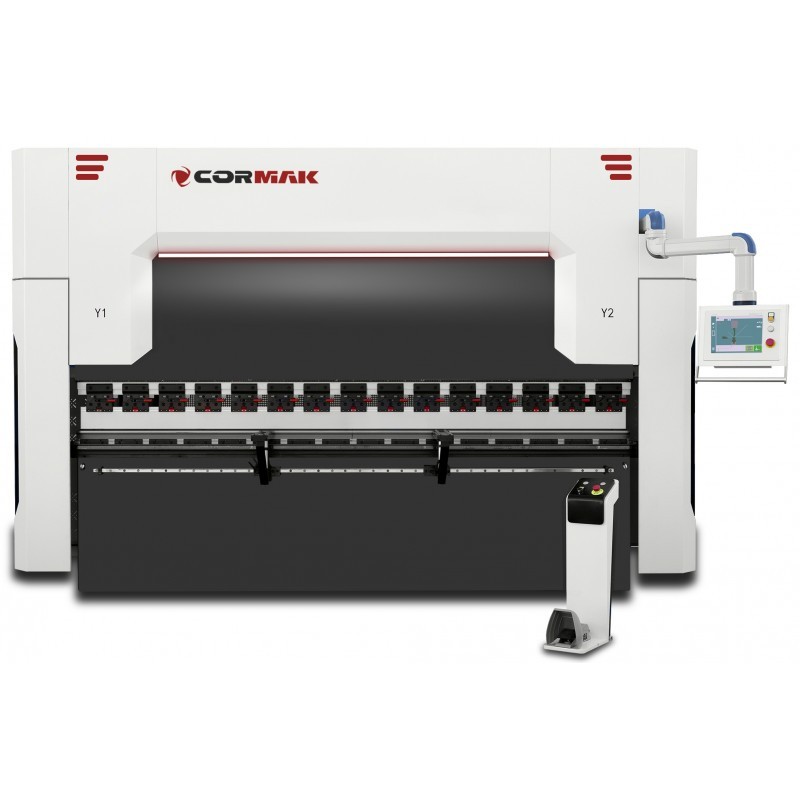
Bei der Auswahl einer CNC-Abkantpresse neigt man leicht dazu, sich ausschließlich auf die Anzahl der gesteuerten Achsen zu konzentrieren. Die Hersteller bieten 3-, 4-, 6- und 8-achsige Maschinen an, und in den umfangreichsten Konfigurationen kann die Anzahl der gesteuerten Achsen sogar noch höher sein. Mehr Achsen bedeuten jedoch nicht immer die bessere Wahl. Entscheidend ist, die Konfiguration an die Art der Werkstücke, das Produktionsvolumen, die Häufigkeit der Umrüstungen und den erwarteten Automatisierungsgrad anzupassen.
Bei der Auswahl einer CNC-Abkantpresse neigt man leicht dazu, sich ausschließlich auf die Anzahl der gesteuerten Achsen zu konzentrieren. Die Hersteller bieten 3-, 4-, 6- und 8-achsige Maschinen an, und in den umfangreichsten Konfigurationen kann die Anzahl der gesteuerten Achsen sogar noch höher sein. Mehr Achsen bedeuten jedoch nicht immer die bessere Wahl. Entscheidend ist, die Konfiguration an die Art der Werkstücke, das Produktionsvolumen, die Häufigkeit der Umrüstungen sowie den erwarteten Automatisierungsgrad anzupassen.
In vielen Betrieben reicht die Grundkonfiguration Y1 + Y2 + X für einfache Arbeiten aus. Bei komplexeren Werkstücken erweisen sich jedoch schnell die Achsen R sowie Z1/Z2 als nützlich. Bei langen Abkantpressen spielt auch die automatische Durchbiegungskompensation, oft als V-Achse bezeichnet, eine große Rolle.
Was bedeuten die Achsen bei einer CNC-Abkantpresse?
Jede Achse ist für eine bestimmte Bewegung der Maschine, des Biegebalkens oder des Hinteranschlags zuständig. Die CNC-Steuerung stellt ihre Position entsprechend dem Biegeprogramm ein, sodass der Bediener nicht jedes Mal manuelle Messungen und Einstellungen vornehmen muss.
Die gängigsten Achsen sind:
- Y1 und Y2 – Steuerung der linken und rechten Seite des beweglichen Balkens,
- X – Einstellung des Abstands des hinteren Anschlags zur Biegelinie,
- R – Höhenverstellung der Finger des hinteren Anschlags,
- Z1 und Z2 – seitliche Positionierung der Anschlagfinger über die Maschinenlänge,
- X1 und X2 – unabhängige Einstellung der linken und rechten Seite des Anschlags,
- V – automatischer Ausgleich der Durchbiegung des Tisches oder des Trägers.
Genau diese Elemente beeinflussen maßgeblich den Arbeitskomfort, die Wiederholgenauigkeit des Biegevorgangs und die Bandbreite der auf der Presse herstellbaren Teile.
Achsen Y1 und Y2 – Grundlage für präzises Biegen
Bei einer hydraulischen CNC-Abkantpresse sind die Achsen Y1 und Y2 für die Positionierung der linken und rechten Seite des beweglichen Biegebalkens zuständig. Die Steuerung regelt beide Seiten unabhängig voneinander, damit der Biegebalken während des gesamten Arbeitszyklus die richtige Position relativ zum Tisch beibehält.
Dies hat direkten Einfluss auf die Erzielung eines reproduzierbaren Biegewinkels über die gesamte Länge des Werkstücks. Die Y1/Y2-Steuerung ermöglicht zudem die Korrektur der Biegebalkenposition sowie die präzise Einstellung des unteren Biegepunkts. In der Praxis sind dies die grundlegenden Achsen einer modernen CNC-Abkantpresse.
X-Achse – die wichtigste Achse des hinteren Anschlags
Während Y1 und Y2 für die Bewegung des Biegebalkens zuständig sind, bestimmt die X-Achse die Position der Biegelinie am Werkstück. Die Steuerung verschiebt den hinteren Anschlag auf den programmierten Wert, und der Bediener schiebt das Blech an die Anschlagfinger heran und führt das Biegen durch.
Dadurch muss die Position der nächsten Kante nicht manuell gemessen werden. Die X-Achse ist besonders wichtig bei Bauteilen mit mehreren Biegungen, da sich der Hinteranschlag nach jedem Zyklus automatisch auf den nächsten im Programm gespeicherten Wert einstellen kann.
Für die meisten Standardanwendungen ist die Konfiguration Y1 + Y2 + X das absolute Minimum, von dem aus man bei der Auswahl einer CNC-Abkantpresse beginnen sollte.
R-Achse – wann ist sie wirklich nützlich?
Die R-Achse ist für die vertikale Position der Finger des hinteren Anschlags zuständig. Sie ist wichtig, da das Werkstück nach der ersten Biegung nicht immer flach bleibt. Die nächste Kante kann sich relativ zum Maschinentisch höher oder tiefer befinden. Wenn sich der Anschlag nur in der X-Achse bewegt, kann es für den Bediener schwierig sein, das Werkstück korrekt abzustützen.
Die R-Achse ermöglicht es, die Anschlagfinger automatisch anzuheben oder abzusenken. Sie ist besonders nützlich bei:
- Profilen mit mehreren Biegungen,
- hohen Flanschen,
- Kastenelementen,
- Gehäusen und Schränken,
- komplexen Biegeabläufen.
Wenn die Abkantpresse hauptsächlich einzelne, einfache Biegungen ausführen soll, ist die R-Achse nicht immer erforderlich. Bei einer vielfältigeren Produktion erweitert sie jedoch deutlich die Möglichkeiten der Maschine und reduziert die manuelle Einrichtung des Werkstücks.
Achsen Z1 und Z2 – wichtig bei variabler Produktion
Die Achsen Z1 und Z2 sind für die Bewegung der Anschlagfinger nach links und rechts entlang der Maschinenlänge zuständig. Bei einfachen Abkantpressen stellt der Bediener die Anschlagfinger manuell ein. Dies ist kein großes Problem, wenn über viele Stunden hinweg dasselbe Werkstück gefertigt wird.
Bei häufigen Auftragswechseln sieht die Situation anders aus. Automatische Z1/Z2-Achsen ermöglichen es der Steuerung, die Anschlagfinger selbstständig an den richtigen Stellen zu positionieren. Der Bediener muss sie nicht jedes Mal manuell verschieben und die Position mit einem Maßband überprüfen.
Dies ist besonders wichtig bei der Fertigung von:
- Kleinserien,
- Teilen unterschiedlicher Breite,
- Gehäusen, Kisten und Schränken,
- Bauteile, die nach mehreren Programmen gefertigt werden,
- bei der Fertigung, die häufige Umrüstungen erfordert.
Wenn es auf einen schnellen Auftragswechsel ankommt, können die Achsen Z1/Z2 die Rüstzeit der Maschine erheblich verkürzen.
Achsen X1 und X2 – für anspruchsvollere Werkstücke
Die Standard-X-Achse verschiebt den gesamten Anschlag parallel zur Biegelinie. Bei den meisten Werkstücken ist dies ausreichend. In anspruchsvolleren Konfigurationen kommen jedoch die Achsen X1 und X2 zum Einsatz, d. h. die unabhängige Einstellung der linken und rechten Seite des Anschlags.
Eine solche Lösung kann bei unregelmäßig geformten Bauteilen, bei der Ausrichtung anhand schräger Kanten oder bei Biegungen erforderlich sein, bei denen die Referenzkante nicht parallel zur Biegelinie verläuft. Diese Ausstattung ist vor allem für anspruchsvollere Betriebe vorgesehen. Für typische Profile, Gehäuse und Konstruktionselemente reicht die Standard-X-Achse in der Regel aus.
V-Achse – Durchbiegungskompensation
Bei langen Werkstücken und hohen Biegekräften können sich der Tisch und der Pressenbalken leicht elastisch verformen. Infolgedessen kann der Biegewinkel in der Mitte des Werkstücks von dem an den Kanten erzielten Winkel abweichen.
Die Lösung ist der Durchbiegungskompensationsmechanismus, oft als V-Achse bezeichnet. Das System verändert die Geometrie des Tisches oder des Matrizenbefestigungssystems so, dass die beim Biegen entstehende Verformung ausgeglichen wird.
Die automatische Kompensation ist besonders wichtig bei:
- langen Werkstücken,
- dickeren Blechen,
- strengen Winkeltoleranzen,
- Serienfertigung,
- beim Biegen mit großer Arbeitsbreite.
Bei einer großen CNC-Abkantpresse ist die automatische Durchbiegungskompensation eine Lösung, bei der man nicht übermäßig sparen sollte.
Lohnt es sich, eine Abkantpresse mit der maximalen Anzahl an Achsen zu kaufen?
Nicht immer. Wenn ein Betrieb hauptsächlich einfache Profile und wiederkehrende Teile fertigt, kann ein aufwendiger mehrachsiger Anschlag nur in geringem Maße genutzt werden. Eine größere Anzahl von Achsen bedeutet eine komplexere Konstruktion, einen höheren Maschinenpreis sowie höhere Anforderungen an Bedienung und Wartung.
Andererseits kann eine zu einfache Konfiguration die Produktionsmöglichkeiten bereits nach wenigen Monaten einschränken. Es lohnt sich daher, nicht nur die aktuellen Aufträge zu berücksichtigen, sondern auch die geplante Unternehmensentwicklung, die Art der neuen Werkstücke und die Häufigkeit der Umrüstungen.
Welche Achskonfiguration ist die beste?
Für einfache Werkstattarbeiten kann folgende Konfiguration zugrunde gelegt werden:
Y1 + Y2 + X
Sie gewährleistet eine grundlegende Automatisierung sowie eine präzise Positionierung des hinteren Anschlags.
Für ein Unternehmen, das vielfältigere Bauteile fertigt, ist folgende Lösung besser geeignet:
Y1 + Y2 + X + R
Die R-Achse erweitert die Möglichkeiten bei weiteren Biegungen und Profilen mit komplexerer Geometrie.
Für eine flexible Fertigung, häufige Auftragswechsel und anspruchsvollere Bauteile empfiehlt sich folgende Konfiguration:
Y1 + Y2 + X + R + Z1 + Z2
Eine solche 6-Achsen-CNC-Abkantpresse bietet sehr viel Freiheit bei der automatischen Einstellung des Anschlags. Bei langen Maschinen empfiehlt es sich zusätzlich, eine automatische V-Kompensation einzusetzen.
Die Anzahl der Achsen ist nicht alles
Beim Kauf einer Abkantpresse sollte man das Gerät nicht ausschließlich anhand der Angaben „6 Achsen“ oder „8 Achsen“ beurteilen. Ebenso wichtig sind die Positioniergenauigkeit, die Geschwindigkeit des Stößels, die Konstruktion der Führungen, die Steifigkeit des Rahmens, das Hydrauliksystem sowie die Leistungsfähigkeit der CNC-Steuerung.
Eine gute Steuerung sollte die komfortable Erstellung von Programmen, das Speichern von Biegeabläufen sowie die automatische Berechnung der Positionen der einzelnen Achsen ermöglichen. In fortgeschritteneren Systemen kann der Bediener die Abmessungen des Werkstücks eingeben, woraufhin die Steuerung bei der Auswahl der Biegefolge und der Maschineneinstellungen hilft.
In der Praxis kann eine gut konfigurierte 6-Achsen-Abkantpresse nützlicher sein als eine wesentlich komplexere Maschine, deren Funktionen im jeweiligen Betrieb nicht benötigt werden.
Zusammenfassung
Die wichtigsten Achsen einer CNC-Abkantpresse sind Y1, Y2 und X. Sie gewährleisten die grundlegende Steuerung des Biegebalkens und die automatische Einstellung des Hinteranschlags. Werden komplexere Bauteile gefertigt, lohnt es sich, die Konfiguration um die R-Achse zu erweitern. Bei häufigen Werkstückwechseln bieten die Achsen Z1 und Z2, die die Anschlagfinger automatisch einstellen, einen großen Vorteil.
Bei langen Abkantpressen ist auch die V-Durchbiegungskompensation wichtig, da sie dazu beiträgt, einen gleichmäßigen Biegewinkel über die gesamte Länge des Werkstücks aufrechtzuerhalten. Für viele moderne Betriebe stellt eine CNC-Abkantpresse, die mit den Achsen Y1, Y2, X, R, Z1 und Z2 sowie einer automatischen Durchbiegungskompensation ausgestattet ist, einen guten Kompromiss zwischen Preis, Automatisierung und Leistungsfähigkeit dar.
