

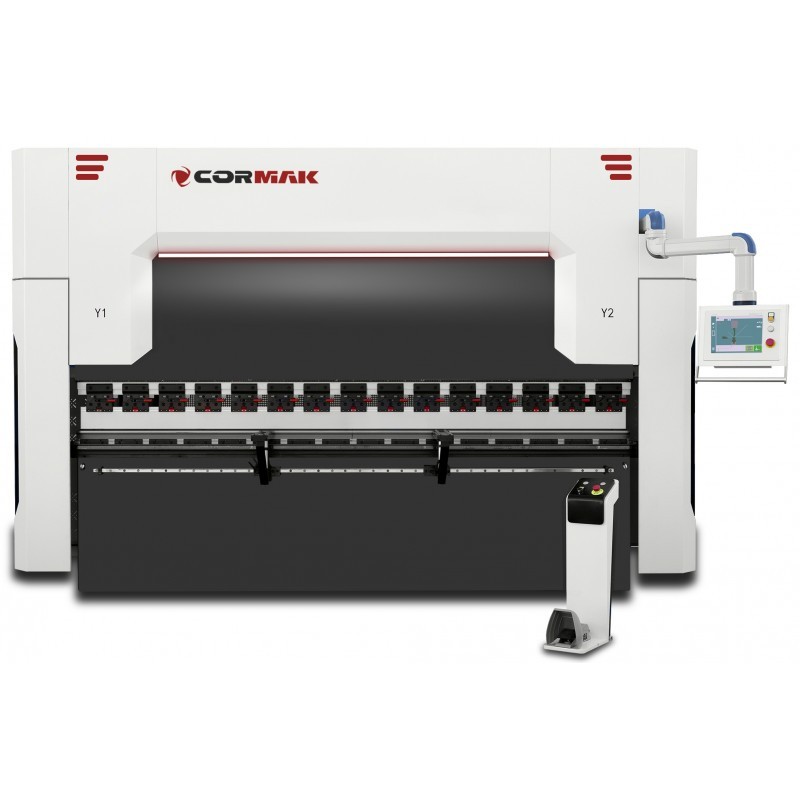
Bei der Auswahl einer CNC-Abkantpresse kommt es nicht allein auf die Anzahl der gesteuerten Achsen an. Erfahren Sie, welche Funktionen Y1, Y2, X, R, Z1, Z2 und V übernehmen und welche Ausstattung für Einzelteile, Serienfertigung und häufig wechselnde Biegeaufträge sinnvoll ist.
Bei der Auswahl einer CNC-Abkantpresse steht häufig zunächst die Anzahl der gesteuerten Achsen im Mittelpunkt. Hersteller bieten Maschinen mit drei, vier, sechs oder acht Achsen an. Besonders umfangreiche Ausführungen können noch mehr gesteuerte Bewegungen besitzen. Eine größere Achsenzahl ist jedoch nicht automatisch die bessere Wahl. Entscheidend sind die Werkstückgeometrie, die Losgröße, die Häufigkeit von Umrüstungen und der gewünschte Automatisierungsgrad.
In vielen Betrieben genügt für einfache Biegearbeiten die Grundkonfiguration Y1 + Y2 + X. Bei anspruchsvolleren Bauteilen werden die R-Achse sowie Z1 und Z2 interessant. Für lange Biegelinien ist zudem eine automatische Bombierung wichtig, die häufig als V-Achse bezeichnet wird. Wer die Aufgaben der einzelnen Achsen kennt, kann die Investition langfristig besser planen.
Was bedeuten die Achsen einer CNC-Abkantpresse?
Jede Achse beschreibt eine bestimmte Bewegung des Pressbalkens, des Hinteranschlags oder einer anderen Maschinenkomponente. Die CNC-Steuerung positioniert die Achsen gemäß dem Biegeprogramm und reduziert dadurch manuelle Mess- und Einstellarbeiten.
Die wichtigsten Achsen sind:
- Y1 und Y2 – unabhängige Positionierung der linken und rechten Seite des beweglichen Pressbalkens.
- X – Einstellung des Abstands zwischen Hinteranschlag und Biegelinie.
- R – Höhenverstellung der Anschlagfinger.
- Z1 und Z2 – seitliche Positionierung der Anschlagfinger entlang der Arbeitsbreite.
- X1 und X2 – getrennte Tiefenpositionierung zweier Anschlagbereiche.
- V – Steuerung der Bombierung zur Durchbiegungskompensation, sofern vorhanden.
Wichtig ist die Unterscheidung zwischen CNC-gesteuerten Achsen und manuell verstellbaren Mechanismen. Nicht jede Einstellmöglichkeit stellt eine zusätzliche CNC-Achse dar. Auch die Zählweise unterscheidet sich je nach Hersteller.
Y1 und Y2 – Grundlage für präzises Abkanten
Bei hydraulischen CNC-Abkantpressen bestimmen Y1 und Y2 die Position der linken und rechten Seite des beweglichen Pressbalkens. Die synchronisierte Steuerung gewährleistet die erforderliche Ausrichtung gegenüber dem Tisch und ermöglicht eine genaue Einstellung des unteren Umkehrpunkts.
Die Positioniergenauigkeit beeinflusst die Wiederholbarkeit des Biegewinkels. Das Ergebnis hängt jedoch ebenso vom Material, den Werkzeugen, der Presskraft und der Bombierung ab. Ein Beispiel mit automatischer Balkenpositionierung ist die CORMAK CNC BASE 40×2000 Abkantpresse. Der tatsächliche Automatisierungsumfang muss anhand der jeweiligen Maschinenspezifikation geprüft werden.
X-Achse – die wichtigste Hinteranschlagachse
Die X-Achse stellt den Hinteranschlag auf den programmierten Abstand zur Biegelinie ein. Der Bediener legt das Blech an die Anschlagfinger an und kann die Biegung ausführen, ohne die Position jedes Mal manuell auszumessen.
Bei Werkstücken mit mehreren Biegungen verändert die CNC-Steuerung die Anschlagposition automatisch zwischen den Programmschritten. Dies verbessert die Wiederholgenauigkeit und verringert die Rüstzeit. Die Kombination Y1 + Y2 + X ist daher eine sinnvolle Grundausstattung für viele Standardanwendungen.
R-Achse – wann ist sie wirklich sinnvoll?
Die R-Achse bewegt die Anschlagfinger in vertikaler Richtung. Nach der ersten Biegung können Flansche oder bereits geformte Werkstückbereiche verhindern, dass die nächste Kante an einem Anschlag mit fester Höhe sauber anliegt.
Mit einer automatisch gesteuerten R-Achse lässt sich die Höhe der Anschlagfinger für jeden Programmschritt anpassen. Vorteile entstehen insbesondere bei:
- Profilen mit mehreren Biegungen,
- hohen Flanschen,
- kastenförmigen Bauteilen,
- Gehäusen und Metallschränken,
- komplexen Biegesequenzen.
Für einfache Arbeiten kann eine manuelle Höhenverstellung genügen. Bei der CORMAK CNC SERVO EURO PB 125×2500 ist beispielsweise eine manuelle R-Verstellung beschrieben; ein Servoantrieb ist als Option vorgesehen. Deshalb darf eine vorhandene R-Verstellung nicht automatisch mit einer CNC-gesteuerten R-Achse gleichgesetzt werden.
Z1 und Z2 – Vorteile bei wechselnder Fertigung
Die Z1- und Z2-Achsen verschieben die Anschlagfinger seitlich entlang des Pressbalkens. Ohne automatische Z-Achsen erfolgt diese Einstellung von Hand. Bei langen Serien desselben Bauteils ist das häufig ausreichend.
Bei häufigen Auftragswechseln lassen sich die Anschlagfinger automatisch entsprechend dem gespeicherten Programm positionieren. Das reduziert Rüstaufwand und erleichtert wiederholbare Einstellungen, besonders bei:
- Kleinserien,
- Werkstücken mit unterschiedlichen Breiten,
- Kästen, Gehäusen und Schränken,
- zahlreichen wechselnden Biegeprogrammen,
- häufigen Umrüstvorgängen.
Die Z-Achsen führen selbst keine Biegung aus. Ihr Nutzen liegt in der flexiblen Werkstückpositionierung. Für die Wirtschaftlichkeitsrechnung sollte untersucht werden, wie oft die Anschlagfinger während einer Schicht umgesetzt werden müssen.
X1 und X2 – für anspruchsvolle Werkstückgeometrien
Bei einer einfachen X-Achse wird der Hinteranschlag auf eine gemeinsame Tiefenposition gefahren. Mit X1/X2 können zwei Anschlagbereiche unabhängig voneinander positioniert werden. Diese Funktion ist bei asymmetrischen, unregelmäßigen Bauteilen oder schrägen Bezugskanten hilfreich.
Für gewöhnliche Profile und Gehäuse reicht eine X-Achse meistens aus. Vor der Investition in X1/X2 sollte geprüft werden, ob die Werkstücke tatsächlich unterschiedliche Anschlagtiefen benötigen und ob die jeweilige Anschlagkonstruktion dies ermöglicht.
V-Achse – automatische Durchbiegungskompensation
Beim Abkanten unter hoher Belastung können sich Tisch und Pressbalken elastisch verformen. Ohne ausreichende Kompensation kann der Biegewinkel in der Mitte eines langen Werkstücks vom Winkel an den Enden abweichen.
Ein Bombierungssystem, häufig als V-Achse bezeichnet, korrigiert die Geometrie der Werkzeugauflage. Je nach Ausführung erfolgt die Einstellung automatisch. Besonders relevant ist dies bei:
- langen Werkstücken,
- dicken Blechen und hohen Belastungen,
- engen Winkeltoleranzen,
- Serienfertigung,
- großen Arbeitsbreiten.
Bei längeren Maschinen, beispielsweise der CORMAK CNC SERVO EURO PB 250×6000, sollte die Ausführung der Bombierung gezielt mit den Fertigungsanforderungen verglichen werden. Ob und wie die Kompensation gesteuert wird, muss für die konkrete Konfiguration bestätigt werden.
Lohnt sich eine Abkantpresse mit möglichst vielen Achsen?
Nicht unbedingt. Ein Betrieb, der hauptsächlich einfache Profile und gleichbleibende Werkstücke fertigt, nutzt die Möglichkeiten eines komplexen Mehrachsen-Hinteranschlags möglicherweise nur teilweise. Zusätzliche Achsen erhöhen die Investitionskosten und können mehr Aufwand für Bedienung, Kalibrierung und Wartung verursachen.
Andererseits kann eine zu einfache Ausstattung die spätere Erweiterung der Fertigung erschweren. Deshalb sollten sowohl aktuelle Aufträge als auch zukünftige Bauteile berücksichtigt werden. Entscheidend ist nicht die maximale Achsenzahl, sondern der tatsächliche Nutzen für Genauigkeit, Rüstzeit und Fertigungsablauf.
Welche Achskonfiguration ist die richtige?
Die folgende Übersicht zeigt typische Einsatzbereiche CNC-gesteuerter Achsen. Manuelle Verstellungen sind hierbei nicht als zusätzliche CNC-Achsen enthalten.
| Konfiguration | Einsatzbereich | Hauptvorteil |
|---|---|---|
| Y1 + Y2 + X | Einfache Biegungen, Standardprofile | Grundlegende automatische Positionierung |
| Y1 + Y2 + X + R | Mehrfach gebogene Profile und Gehäuse | Automatische Höhenverstellung der Anschlagfinger |
| Y1 + Y2 + X + R + Z1 + Z2 | Flexible Fertigung und Kleinserien | Schnelles Umrüsten des Hinteranschlags |
| Zusätzlich V | Lange Biegungen und enge Toleranzen | Geringere Winkelabweichungen über die Länge |
Für einfache Werkstattarbeiten genügt häufig eine dreiachsige Ausführung. Kompliziertere Formen profitieren von einer automatisch gesteuerten R-Achse. Bei regelmäßig wechselnden Bauteilen bietet die Kombination Y1, Y2, X, R, Z1 und Z2 einen hohen Grad an Flexibilität. Die Bombierung V wird nach Biegelänge, Belastung und Genauigkeitsanforderungen ausgewählt.
Bei der Beurteilung mittelgroßer und größerer Maschinen lassen sich die Eigenschaften der CORMAK CNC SERVO EURO PB 200×3200 mit den tatsächlichen Produktionsanforderungen vergleichen. Optionale Achsen und der konkrete Ausstattungsumfang sind im individuellen Angebot zu bestätigen.
Die Achsenzahl ist nicht alles
Ebenso wichtig sind Presskraft, Arbeitslänge, Öffnungshöhe, Balkenhub, Positioniergenauigkeit und -geschwindigkeit, Führungskonstruktion, Rahmensteifigkeit, Hydraulik und Werkzeugqualität.
Die CNC-Steuerung sollte eine komfortable Programmierung von Biegefolgen, die Speicherung von Einstellungen und die Steuerung aller vorhandenen Achsen ermöglichen. Anspruchsvollere Systeme bieten grafische Biegesimulationen, Unterstützung bei der Reihenfolgeplanung und Funktionen zur Erkennung möglicher Kollisionen.
Ein Beispiel für eine Maschine mit umfangreicherer Steuerung ist die CORMAK CNC SERVO ELITE 200×3200 DA-58T. Der Funktionsumfang der Steuerung darf jedoch nicht mit der Anzahl installierter Achsen verwechselt werden.
Vor dem Kauf empfiehlt sich ein Test mit repräsentativen Werkstückzeichnungen und vollständigen Biegefolgen. So lassen sich auch die Werkzeugwahl, Flanschhöhen und mögliche Kollisionen mit Werkzeugen oder Maschinenkomponenten beurteilen.
Fazit
Die grundlegenden Achsen einer modernen hydraulischen CNC-Abkantpresse sind Y1, Y2 und X. Sie ermöglichen die kontrollierte Balkenbewegung und automatische Positionierung des Hinteranschlags. Eine CNC-gesteuerte R-Achse erleichtert aufeinanderfolgende Biegungen, während Z1 und Z2 die Umrüstung bei wechselnden Aufträgen beschleunigen.
Bei langen Werkstücken unterstützt die Bombierung V einen gleichmäßigen Biegewinkel. Für viele Betriebe stellt Y1 + Y2 + X + R + Z1 + Z2 einen guten Kompromiss zwischen Kosten und Automatisierungsgrad dar. Die endgültige Entscheidung sollte auf konkreten Bauteilen, Toleranzen und der bestätigten Maschinenausstattung beruhen.
