


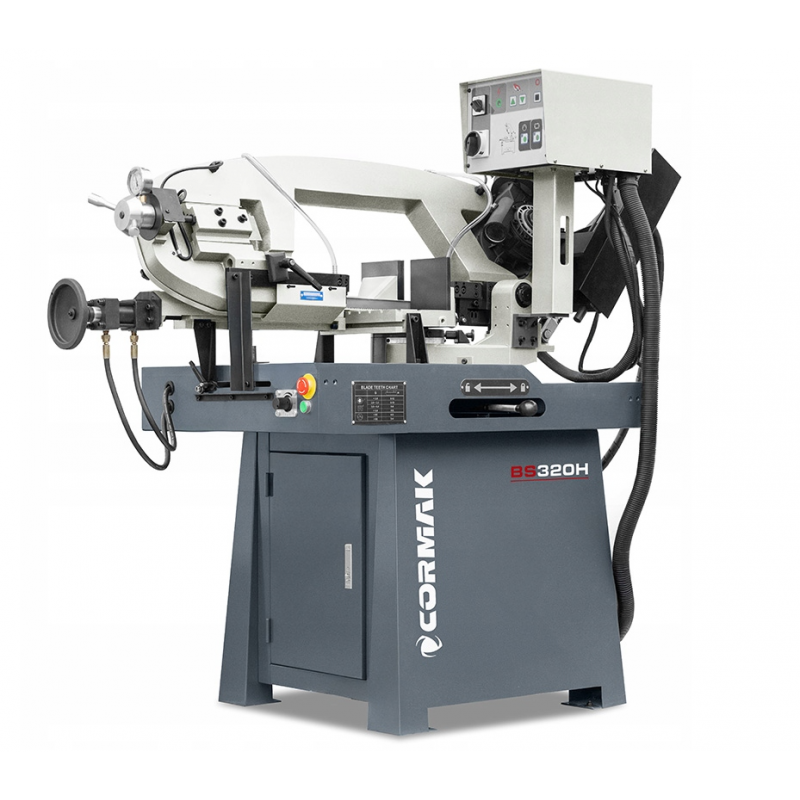
Ein schiefer Schnitt ist eines der häufigsten Probleme, die bei der Arbeit mit einer Metallbandsäge auftreten. Wenn die Maschine den Winkel nicht einhält, kommt es zu Nachbearbeitungen, Stillstandszeiten und Materialverlusten. Auch die Schnittgenauigkeit nimmt ab, was bei der Herstellung von Bauteilen für Stahlkonstruktionen, Rahmen, Profile und Montageteile von großer Bedeutung ist.
Ein schiefer Schnitt ist eines der häufigsten Probleme beim Arbeiten mit einer Metallbandsäge. Wenn die Maschine den Winkel nicht einhält, entstehen Nacharbeiten, Stillstandzeiten und Materialverluste. Auch die Schnittgenauigkeit nimmt ab, was bei der Herstellung von Bauteilen für Stahlkonstruktionen, Rahmen, Profile und Montageteile von großer Bedeutung ist.
Eine richtig eingestellte Metallbandsäge sollte einen stabilen, wiederholbaren und geraden Schnitt gewährleisten. Wenn das Band seitlich ausläuft, liegt die Ursache in der Regel im Zustand des Sägeblatts, in den Maschineneinstellungen, in der Wahl der Parameter oder in einer fehlerhaften Materialspannung. Im Folgenden erläutern wir die 8 häufigsten Gründe, warum eine Bandsäge schief schneidet.
1. Abgenutztes oder beschädigtes Sägeband
Die häufigste Ursache für einen schrägen Schnitt ist ein stumpfes, ausgefranstes oder ungleichmäßig abgenutztes Band. Abgenutzte Zähne greifen nicht gleichmäßig in das Material ein, wodurch das Band von der Schnittlinie abweicht. Das Problem kann besonders deutlich werden, wenn die Beschädigungen nur auf einer Seite der Zahnreihe auftreten.
In einer solchen Situation löst eine Erhöhung des Anpressdrucks das Problem nicht. Ein zu aggressiver Vorschub kann das Band noch stärker verbiegen, es überhitzen und den Verschleiß beschleunigen. Am besten unterbrechen Sie die Arbeit, überprüfen den Zustand der Zahnung und tauschen das Band aus, wenn Risse, Abplatzungen oder einseitiger Verschleiß sichtbar sind.
2. Falsch ausgewähltes Band für das Material
Nicht jedes Band eignet sich für jedes Material und jeden Querschnitt. Dünnwandige Profile erfordern eine andere Verzahnung als massive Walzen, und wieder eine andere als Edelstahl, Aluminium oder schwer zerspanbare Werkstoffe. Ein zu großer Zahnabstand kann ein dünnes Profil zerreißen, während ein zu feiner Zahnabstand bei massivem Material durch Späne verstopft werden kann.
Falsch ausgewählte Bandsägen für Metall verursachen Vibrationen, einen ungleichmäßigen Schnittwiderstand und ein Abweichen des Bandes von der korrekten Schnittbahn. Bei der Auswahl müssen die Art des Materials, der Durchmesser, die Wandstärke, der Querschnitt des Werkstücks sowie der Schnittbereich der Maschine berücksichtigt werden. Ein gut ausgewähltes Band verringert das Risiko eines Schnittausbruchs und verbessert die Oberflächenqualität nach dem Schnitt.
3. Falsche Bandspannung
Das Band muss mit der richtigen Spannung laufen. Ist es zu locker, biegt es sich unter Belastung durch, wellt sich und führt den Schnitt nicht gerade. Es kann auch von den Führungsrädern abrutschen oder eine unebene Schnittfläche verursachen.
Auch eine zu hohe Spannung ist nachteilig. Sie kann den Verschleiß von Lagern, Rädern, Führungen und dem Band selbst beschleunigen. In extremen Fällen führt sie zu einem Bandbruch, insbesondere an der Schweißnaht. Die Spannung sollte gemäß der Anleitung des Herstellers der jeweiligen Bandsäge eingestellt und bei intensivem Betrieb regelmäßig überprüft werden.
4. Falsch eingestellte oder verschlissene Führungen
Die Führungen stabilisieren das Band so nah wie möglich an der Schnittstelle. Sind sie zu weit vom Material entfernt, ist der nicht abgestützte Abschnitt des Bandes länger, und das Sägeblatt weicht leichter von der Schnittlinie ab. Ein schiefer Schnitt kann auch durch abgenutzte Rollen, verschmutzte Führungsschienen, Spiel im Führungssystem oder eine falsche Einstellung verursacht werden.
Vor Arbeitsbeginn sollten die Führungsschienen möglichst nah am zu schneidenden Werkstück eingestellt werden, wobei nur das notwendige Spiel verbleiben sollte. Außerdem sollten regelmäßig der Zustand der Rollen, Lager und Führungseinsätze sowie die Sauberkeit des gesamten Systems überprüft werden. Eine gut gewartete Bandführung wirkt sich direkt auf die Schnittgenauigkeit aus.
5. Zu großer Vorschub des Arms
Ein zu schnelles Absenken des Arms ist eine häufige Ursache für das Verlaufen des Bandes. Bei zu großem Vorschub können die Zähne mit dem Schneiden und dem Abtransport der Späne nicht Schritt halten. Das Band wird übermäßig belastet, verbiegt sich, überhitzt sich und kann von der vorgegebenen Schnittlinie abweichen.
Der Vorschub muss an das Material, den Querschnitt und den Zustand des Bands angepasst werden. Große, massive Wellen, dicke Profile und schwer zerspanbarer Stahl erfordern einen ruhigeren Schnitt. Ein langsamerer, gleichmäßiger Vorschub führt in der Regel zu einer besseren Qualität, verlängert die Lebensdauer des Bands und verringert das Risiko von Maßfehlern.
6. Instabile Materialbefestigung
Selbst eine robuste Metallschneidemaschine liefert kein gleichmäßiges Ergebnis, wenn sich das Material im Schraubstock verschiebt. Dieses Problem tritt häufig bei langen Stangen, Rohren und Profilen auf, die unter ihrem eigenen Gewicht über den Arbeitstisch hinausragen. Während des Schneidvorgangs kann sich das Werkstück verschieben, was sich unmittelbar auf den Schnittwinkel und die Geradheit des Schnitts auswirkt.
Das Material sollte fest im Schraubstock eingespannt und stabil abgestützt sein. Längere Werkstücke sollten auf Rollen, Ständern oder Stützen geführt werden. Beim Schrägschnitt muss zusätzlich überprüft werden, ob sich das Profil unter dem Druck des Bandes nicht dreht oder seitlich verschiebt.
7. Das neue Band ist noch nicht eingelaufen
Ein neues Band sollte nicht sofort mit vollem Vorschub belastet werden. Die neuen Zähne sind scharf, ihre Kanten müssen jedoch vorsichtig eingelaufen werden. Wenn sie vom ersten Schnitt an zu aggressiv arbeiten, können sie ausbrechen, und das Band verliert schnell seine gleichmäßige Schneidgeometrie.
Nach dem Einbau eines neuen Sägeblatts empfiehlt es sich, die ersten Schnitte mit geringerem Vorschub und begrenzter Belastung durchzuführen. Erst nach einer kurzen Einlaufphase können die Betriebsparameter schrittweise erhöht werden. Dies ist ein einfacher Vorgang, der dazu beiträgt, die Schnittgenauigkeit aufrechtzuerhalten und die Lebensdauer des Sägebandes zu verlängern.
8. Verschleiß der Maschine oder falsche Modellauswahl
Ein schiefer Schnitt kann nicht nur am Sägeband liegen, sondern auch am Zustand der Sägemaschine selbst. Spiel im Arm, verschlissene Lager, falsch eingestellte Räder, ein beschädigtes Spannfutter oder eine geschwächte Konstruktion haben großen Einfluss auf die Arbeitsqualität. Bei älteren Geräten kann auch eine zu geringe Steifigkeit oder Motorleistung im Verhältnis zum zu schneidenden Material ein Problem darstellen.
Bei intensiver Nutzung empfiehlt es sich, robuste Metallbandsägen mit angemessenem Schnittbereich, stabiler Konstruktion und guter Bandführung zu wählen. In der Serienfertigung bewähren sich zudem automatische Bandsägen, die die Wiederholgenauigkeit verbessern und den Einfluss des Bedieners auf jeden Arbeitszyklus begrenzen.
Wie lassen sich schiefe Schnitte vermeiden?
Um dieses Problem zu minimieren, sollten der Zustand des Bandes, die Spannung, die Führungen, der Vorschub und die Materialbefestigung regelmäßig überprüft werden. Sehr wichtig ist auch die Auswahl des richtigen Bandes für die jeweilige Anwendung. Für dünne Profile gelten andere Parameter als für Massivstangen, Edelstahl oder Aluminium.
Beim Kauf einer Maschine sollte man auf den Schnittbereich, die Stabilität des Arms, die Qualität des Spannfutters, die einfache Verstellbarkeit der Führungen, die Verfügbarkeit von Verschleißteilen sowie die Möglichkeit zum Anschluss einer Kühlung achten. Eine gut ausgewählte Bandsäge reduziert Nachbearbeitungen, verringert Materialverluste und trägt dazu bei, eine hohe Qualität der Werkstücke zu gewährleisten.
Zusammenfassung
Eine Bandsäge schneidet meist schief aufgrund eines abgenutzten oder falsch ausgewählten Sägebandes, einer falschen Spannung, falsch eingestellter Führungen, eines zu hohen Vorschubs oder einer unzureichenden Materialspannung. Das Problem bedeutet nicht immer einen schwerwiegenden Maschinenausfall. Oft reicht es aus, das Band auszutauschen, die Einstellungen zu korrigieren oder die Belastung während des Schneidvorgangs zu verringern.
Eine regelmäßige Überprüfung der Säge, die richtige Auswahl des Metallbandsägeblatts und eine stabile Aufspannung des Werkstücks ermöglichen es, eine hohe Schnittgenauigkeit aufrechtzuerhalten, Ausfallzeiten zu begrenzen und die Betriebskosten in der Werkstatt sowie in der Produktion zu senken.
