

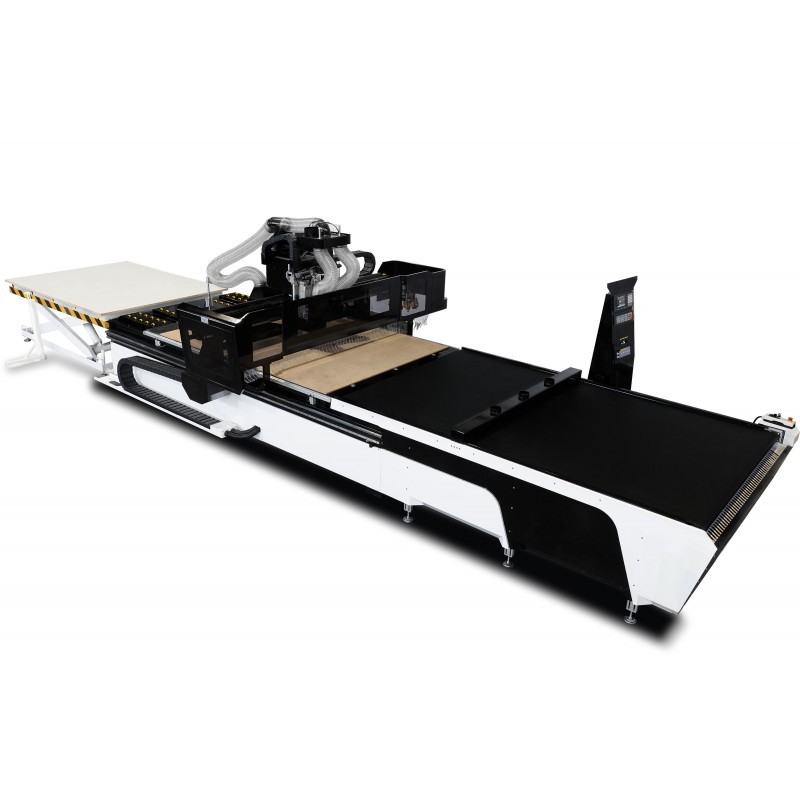
Bei einer CNC-Holzfräse entscheidet die Werkstückspannung über Genauigkeit, Sicherheit und Produktivität. Erfahren Sie, wann ein Vakuumtisch für MDF, Sperrholz und Möbelplatten vorteilhaft ist und wann mechanische Spannpratzen Massivholz und unregelmäßige Werkstücke besser halten. Wir vergleichen Einrichtung, Grenzen, Kosten und hybride Spannsysteme.
Eine CNC-Holzfräse bearbeitet Möbelplatten, Fronten, Türen, Dekorelemente und Massivholzkomponenten präzise. Spindelleistung, Arbeitsfläche und ein gut vorbereitetes Programm allein garantieren jedoch keine gleichbleibende Qualität. Ebenso wichtig ist die sichere Spannung des Werkstücks.
Beim Fräsen kann sich eine unzureichend befestigte Platte verschieben, anheben oder zu schwingen beginnen. Die Folgen sind Maßfehler, Werkzeugbruch und mögliche Kollisionen. Bei der Auswahl einer CORMAK CNC-Holzfräse sollten daher Vakuumspannung und mechanische Spannmittel verglichen werden.
Warum ist die Werkstückspannung so wichtig?
Beim Fräsen wirken Schnittkräfte auf das Material. Zusätzlich können Bewegungen der Maschinenachsen Schwingungen hervorrufen. Ohne sichere Spannung kann das Werkstück verrutschen, sich durchbiegen oder angehoben werden. Dadurch entstehen ungleichmäßige Kanten, ungenaue Bohrungen, beschädigte Fräser und im schlimmsten Fall Maschinenkollisionen.
Die Spannmethode beeinflusst zugleich die Produktivität. Neben der eigentlichen Fräszeit zählen das Auflegen, Ausrichten und Umrüsten. Bei gleichartigen Platten spart eine schnelle Spannung oft viel Zeit. Bei ungewöhnlichen Werkstücken sind dagegen eine zuverlässige Haltekraft und flexibel platzierbare Spannmittel wichtiger.
Wie funktioniert ein Vakuumtisch?
Ein Vakuumtisch nutzt den Druckunterschied zwischen der Unterseite der Platte und der Umgebung. Eine Pumpe saugt Luft aus dem Bereich unter dem Material ab; der atmosphärische Druck presst das Werkstück auf die Tischfläche. Je nach Bauart besitzt der Tisch Saugzonen, Luftkanäle und eine MDF-Opferplatte.
Durch zuschaltbare Zonen wird nur die benötigte Fläche mit Unterdruck beaufschlagt. Das reduziert Luftverluste an freien Bereichen. Die MDF-Unterlage verteilt den Unterdruck und schützt den eigentlichen Maschinentisch. Sie muss regelmäßig plangefräst und auf Verschleiß, Durchlässigkeit und Dichtigkeit geprüft werden.
Vakuumspannung ist besonders für MDF, HDF, Sperrholz, Spanplatten und beschichtete Möbelplatten geeignet. Typische Anwendungen sind Bohren, Nutenfräsen, Beschlagtaschen und Plattenzuschnitt. Ein Beispiel ist die CORMAK C1325 PREMIUM mit Hybridtisch und vier unabhängigen Vakuumzonen.
Vorteile der Vakuumspannung
Ein großer Vorteil ist die kurze Rüstzeit. Der Bediener legt die Platte auf, richtet sie an den Bezugspunkten aus, aktiviert die passenden Saugzonen und kontrolliert die Haltekraft. Zahlreiche einzelne Spannpratzen müssen nicht jedes Mal montiert werden. Das reduziert Stillstände und verbessert die Maschinenauslastung.
Weil keine Spannelemente über die Werkstückoberfläche hinausragen, bleibt der Fräser besser zugänglich. Das ist beim Nesting besonders wichtig: Viele Möbelkomponenten können in einem Programm aus einer großen Platte geschnitten werden, ohne mechanische Spannpunkte umfahren zu müssen.
Die flächige Anpressung unterstützt gleichmäßige Ergebnisse bei Schrankseiten, Regalböden, Fronten und anderen Möbelbauteilen. Die tatsächliche Haltekraft hängt allerdings vom Druckunterschied, der wirksamen Fläche, Luftverlusten durch das Material und den Schnittkräften ab.
Grenzen des Vakuumtisches
Vakuumspannung funktioniert am besten bei ebenen Werkstücken mit großer Kontaktfläche. Verzogenes Massivholz, poröse Platten, unebene Unterseiten und kleine Teile können Leckagen verursachen oder eine zu geringe Haltekraft bieten. Der Zustand von Pumpe, Filtern, Dichtungen und MDF-Unterlage ist deshalb entscheidend.
Kleine Teile, die vollständig ausgeschnitten werden, sind kritisch. Durch die Trennschnitte entstehen neue Luftwege und die wirksame Auflagefläche der einzelnen Teile nimmt ab. Fräskräfte können sie verschieben. Geeignete Gegenmaßnahmen sind Haltestege, eine dünne stehen gelassene Materialschicht oder eine angepasste Fräsreihenfolge.
Nicht jede Vakuumpumpe passt zu jedem Werkstoff und Tisch. Fördervolumen und erreichbarer Unterdruck müssen mit Tischgröße und Leckagen verglichen werden. Die Vakuumpumpe BECKER VTLF 2.250 ist beispielsweise für Vakuum-Spannsysteme an CNC-Maschinen vorgesehen. Ob sie für eine konkrete Anlage geeignet ist, muss gesondert beurteilt werden.
Wie funktioniert mechanische Spannung?
Mechanische Spannung verwendet Spannpratzen, Niederhalter, Schrauben, Anschläge, Halter oder andere physische Befestigungen. Das Werkstück wird positioniert und gegen den Tisch gedrückt. Anders als beim Vakuum sind weder eine luftdichte Unterseite noch eine Pumpe erforderlich. Die Spannkräfte müssen jedoch zur Holzart, Geometrie und Bearbeitung passen.
Diese Lösung eignet sich für Massivholz, dicke Bretter, Balken, Treppenstufen, Türen und unregelmäßige Bauteile. Auch Werkstücke, die sich mit Vakuum schlecht halten lassen, können so befestigt werden. Zu hoher oder falsch verteilter Druck kann allerdings Verformungen und Druckstellen verursachen.
Spannpratzen sind außerdem bei Prototypen und Kleinserien flexibel. Der Bediener kann ihre Zahl und Position an das Werkstück anpassen. Dabei müssen Werkzeugbahnen, zugängliche Flächen und Bezugspunkte berücksichtigt werden.
Vorteile und Grenzen von Spannpratzen
Richtig ausgewählte mechanische Spannmittel halten schwere, hohe, dicke oder unregelmäßige Teile sicher fest. Die Haltewirkung hängt nicht von der Luftdurchlässigkeit des Werkstoffs ab. Außerdem können für wiederkehrende Massivholzbauteile spezielle Vorrichtungen gebaut werden.
Nachteilig ist die längere Einrichtung. Jede Spannpratze muss positioniert und kontrolliert werden. Ihre Lage muss im Bearbeitungsprogramm berücksichtigt sein. Eine Kollision mit dem Fräser oder der Spindelaufnahme kann Werkzeug, Werkstück und Maschine beschädigen. Sichere Verfahrwege und Rückzugshöhen sind daher notwendig.
Spannmittel verdecken teilweise die zu bearbeitende Fläche. Gelegentlich sind zwei Bearbeitungsabschnitte oder ein Umspannen erforderlich. Beim täglichen Nesting kompletter Platten ist das meist weniger effizient, bei Sonderteilen jedoch eine wertvolle Ergänzung zum Vakuumtisch.
Vakuum oder Spannmittel im Möbelbau?
Ein Vakuumtisch eignet sich besonders für die Serienfertigung mit MDF, HDF, beschichteten Möbelplatten und Sperrholz. Große Platten werden schnell gewechselt, für Nesting aufgespannt und ohne zahlreiche Einzelspanner gefräst. Das ist bei Korpussen, Fronten, Regalböden und Innenausbauteilen vorteilhaft.
Mechanische Spannpratzen bieten sich bei Massivholz, dicken Werkstücken, individuellen Formen und Einzelstücken an. Sie sind außerdem hilfreich, wenn die Unterseite uneben oder die Kontaktfläche für Vakuumspannung zu klein ist.
Viele Werkstätten profitieren von einem Hybridtisch, der beide Verfahren ermöglicht. Die CORMAK C2040 IND mit Hybridtisch verbindet Vakuumzonen mit T-Nuten für die manuelle Werkstückspannung. So kann das Spannverfahren dem jeweiligen Auftrag angepasst werden.
Kosten, Wartung und Organisation
Zu den Betriebskosten eines Vakuumsystems gehören Pumpe, Strom, Filter, Dichtungen und regelmäßig zu erneuernde MDF-Unterlagen. Auch Wartung und die Dichtheit der Anlage müssen berücksichtigt werden. Besonders wirtschaftlich kann der schnelle Plattenwechsel bei häufigem Zuschnitt sein.
Mechanische Spannmittel kosten als Zubehör oft weniger, beanspruchen jedoch mehr Bedienzeit. Häufiges Umrüsten, Kontrolle der Spannpositionen und Bearbeitung in mehreren Abschnitten erhöhen möglicherweise die Stückkosten.
Vor einer Investition sollten eine typische Platte und ein schwieriges Werkstück probeweise gespannt und bearbeitet werden. Vergleichen Sie Rüstzeit, Haltekraft bei den vorgesehenen Schnittparametern, Kantenqualität und Kollisionsfreiheit. Maßgeblich ist der gesamte Produktionszyklus, nicht allein die Fräszeit.
Fazit
Eine CNC-Holzfräse braucht ein Spannsystem, das zu den häufigsten Werkstoffen und Aufgaben passt. Der Vakuumtisch ermöglicht schnelle Plattenwechsel und freien Werkzeugzugang. Mechanische Spannpratzen sind bei Massivholz, unregelmäßigen Teilen und kleineren Serien besonders hilfreich.
Entscheidend sind Kontaktfläche, Luftdurchlässigkeit, Schnittkräfte, Stückzahl und Rüstzeit. Wer sowohl Plattennesting als auch ungewöhnliche Einzelteile bearbeitet, kann von einer Kombination aus Vakuum und mechanischer Spannung profitieren.
