

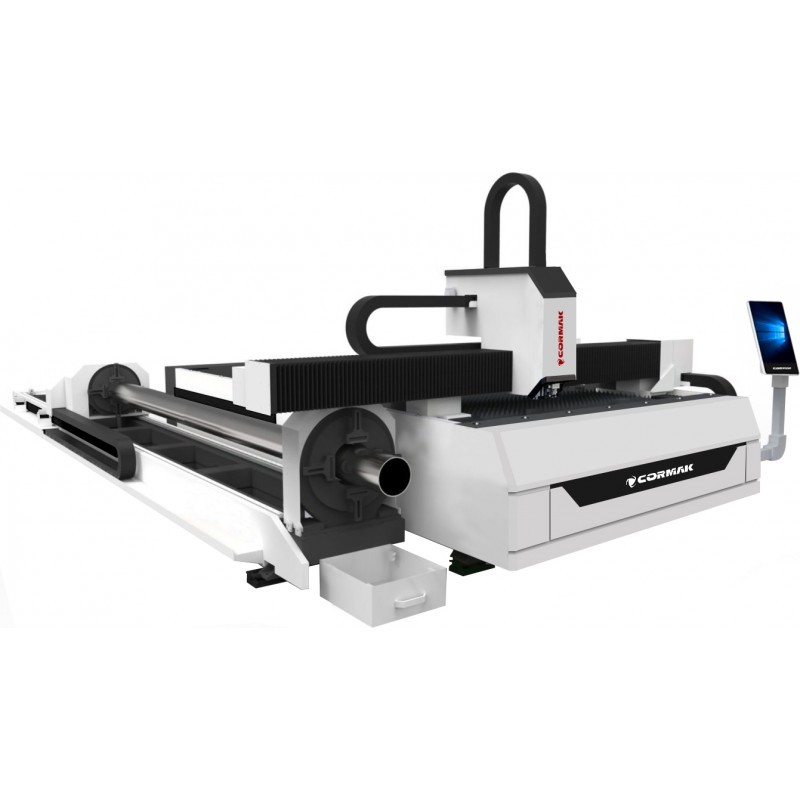
Laser oder Plasma beim Blechzuschnitt? Ein Laserschneider ermöglicht präzise Konturen und häufig weniger Nachbearbeitung, während ein Plasmaschneider bei dickeren Konstruktionsteilen wirtschaftlich sein kann. Vergleichen Sie Material, Blechstärke, Toleranzen und Gesamtkosten pro Bauteil.
Die Entscheidung zwischen Laserschneider und Plasmaschneider beginnt mit drei Fragen: Welches Metall wird am häufigsten geschnitten, wie dick ist es und welche Toleranzen muss das fertige Teil erfüllen? Diese Punkte sind für die Wahl des Verfahrens wichtiger als pauschale Aussagen über die Technik.
Beide Verfahren sind in der Fertigung etabliert. Der Faserlaser zeichnet sich durch präzise Konturen und hohe Wiederholgenauigkeit aus. Plasma kann bei dickeren Bauteilen für Schweißkonstruktionen wirtschaftlich sein, besonders wenn eine spätere Kantenbearbeitung zulässig ist. Vergleichen Sie geschlossene FIBER-Faserlaser mit CNC-Plasmaschneidanlagen anhand konkreter Fertigungsaufträge.
Material – was schneiden Sie am häufigsten?
Ein FIBER-Faserlaser eignet sich bei passender Leistung und geeignetem Prozessgas für viele Bleche, darunter unlegierter Stahl, Edelstahl und Aluminium. Typische Anwendungen sind Gehäuse, Paneele, Montageelemente und Teile, die anschließend gebogen werden. Zulässige Materialien und Blechstärken sind für die jeweilige Laserquelle und den Schneidkopf zu prüfen.
Beim Plasmaschneiden muss das Werkstück elektrisch leitfähig sein. Das Verfahren wird unter anderem für Baustahl, Edelstahl und Aluminium sowie für Rahmen, Halter und Maschinenfundamente verwendet. Werden die Teile anschließend geschweißt, muss eine weniger glatte Schnittkante nicht zwingend ein Nachteil sein.
Nicht jede Maschine kann jede Legierung problemlos schneiden. Wärmeleitfähigkeit, Reflexionseigenschaften, Prozessparameter und Herstellervorgaben spielen eine Rolle. Werden viele Metalle bearbeitet, empfiehlt sich ein Vergleich repräsentativer Probeschnitte.
Blechdicke und Produktivität
Bei dünnen und zahlreichen mittleren Blechstärken kombiniert der Laser häufig eine hohe Schnittgeschwindigkeit mit einer schmalen Schnittfuge und präzisen Konturen. Er eignet sich für viele Bohrungsdurchbrüche, kleine Ausschnitte und enge Radien. Ein Beispiel für die Blechbearbeitung ist der FIBER LF3015C, dessen Bearbeitungsbereich für Tafeln von 3000 × 1500 mm ausgelegt ist.
Plasma kann bei größeren Blechdicken und Konstruktionsteilen attraktiv sein, insbesondere wenn keine sehr schmale Schnittfuge erforderlich ist. Eine allgemeingültige Dickengrenze, ab der Plasma immer gewinnt, gibt es jedoch nicht: Leistungsstarke Industrielaser schneiden ebenfalls dicke Bleche. Die Entscheidung hängt von der Quellenleistung, der gewünschten Kantenqualität, Prozessgasen, Einstich und Produktionsablauf ab.
Unterscheiden Sie die maximal trennbare Blechdicke von der Dicke, bei der die verlangte Qualität und Wirtschaftlichkeit erreicht werden. Vergleichen Sie die Dauer eines vollständigen Auftrags statt allein die Geschwindigkeit auf einer geraden Strecke.
Toleranzen und Maßgenauigkeit
Muss ein Teil genaue Montageöffnungen besitzen, mit anderen Teilen zusammenpassen oder direkt zum Biegen weitergegeben werden, bietet der Laser meist die höhere Präzision und Wiederholgenauigkeit. Seine schmale Schnittfuge unterstützt feine Geometrien. Die tatsächlich erreichbaren Toleranzen hängen jedoch von Maschine, Einstellungen und Material ab.
Für Schweißkonstruktionen und Teile mit größeren zulässigen Abweichungen kann Plasma bei günstigeren Kosten ausreichend genau sein. Moderne CNC-Plasmasysteme arbeiten ebenfalls wiederholbar. Das Verfahren darf deshalb nicht mit ungenauem manuellem Schneiden gleichgesetzt werden.
Schnittkanten und Nachbearbeitung
Der Laser erzeugt üblicherweise eine schmalere Schnittfuge und sauberere Kanten. Dadurch können Entgraten und Schleifen vor Montage, Lackierung oder Biegen reduziert werden. Völlige Gratfreiheit ist aber nicht garantiert: Prozessgas, Düsenverschleiß, Fokuslage, Blechdicke und Schnittparameter beeinflussen das Ergebnis.
Nach dem Plasmaschneiden sind Schlackenentfernung und Kantenkorrekturen häufiger erforderlich, vor allem bei hohen optischen Anforderungen. Werden die Teile ohnehin geschweißt oder mechanisch weiterbearbeitet, kann dies akzeptabel sein. Entscheidend sind Qualität und Durchlaufzeit bis zum fertig bearbeiteten Teil, nicht nur die unmittelbar sichtbare Schnittfläche.
Anschaffungs- und Betriebskosten
Eine Plasmaschneidanlage erfordert üblicherweise eine geringere Anfangsinvestition als ein industrieller FIBER-Laser. Daher kann sie für Metallbauwerkstätten wirtschaftlich sein. Ein Laser ist meist teurer, kann aber bei wiederkehrenden Präzisionsteilen Nacharbeiten, Materialverlust und Stückkosten reduzieren.
Berücksichtigen Sie Programmierung, Verschachtelung der Teile, Einstichzeiten, Schnittdauer, Energie, Prozessgas oder Druckluft, Verschleißteile, Rauchabsaugung, Bedienung und abschließendes Schleifen. Die Kosten pro Teil fallen bei einem einzelnen großen Bauteil anders aus als bei Hunderten kleiner Teile.
Beide Verfahren benötigen geeignete Schutzvorrichtungen, Lüftung und Sicherheitsabläufe. Beim Laser müssen Strahlung und Reflexionen beherrscht werden; Plasma verursacht Lichtbogenstrahlung, Lärm, Rauch und Funken. Investitionen für Schutzmaßnahmen und Service gehören in die Kalkulation.
Wann ist ein Laserschneider die bessere Wahl?
Ein Laserschneider ist besonders sinnvoll für dünne und mittlere Bleche, präzise Konturen, viele Löcher und Bauteile mit optisch hochwertigen Kanten. Dies gilt für Gehäuse, Paneele, Biegeteile und Serien, bei denen die Nachbearbeitungszeit einen großen Einfluss auf die Kosten hat.
Für anspruchsvolle Serien kann der FIBER-Laser 3015P mit anderen Leistungs- und Tischkonfigurationen verglichen werden. Die Laserleistung sollte zum Metall, zu den geplanten Blechdicken und zur gewünschten Stückzahl pro Schicht passen und nicht nur möglichst hoch sein.
Wann ist Plasmaschneiden die bessere Wahl?
Ein Plasmaschneider eignet sich für dickere Bleche und Schweißkonstruktionen, wenn Maßtoleranzen und Kantenoptik weniger streng sind. Er kann für Schlossereien, Reparaturbetriebe und Hersteller von Rahmen oder Trägerteilen eine wirtschaftliche Lösung sein.
Prüfen Sie bei der Auswahl der Stromquelle die Qualitäts-Schnittstärke, maximale Trennstärke, Einschaltdauer und CNC-Kompatibilität. Berücksichtigen Sie Plasmastromquellen für die Metallbearbeitung sowie die Anforderungen von Schneidtisch, Brenner und Druckluftversorgung.
Fazit
Keine der Technologien ist für jedes Unternehmen optimal. Laser ist häufig bei engen Toleranzen, komplexen Konturen und geringem Nachbearbeitungsbedarf überlegen. Plasma kann bei dickeren Konstruktionsteilen und weniger strengen Anforderungen wirtschaftlicher sein. In Betrieben mit vielfältigen Aufgaben ergänzen sich beide Verfahren.
Sammeln Sie vor der Investition repräsentative Zeichnungen, Materialien, Blechdicken und Toleranzen. Vergleichen Sie Probeschnitte, den gesamten Fertigungsablauf und die tatsächlichen Betriebskosten. So beruht die Entscheidung auf Ihrem Produktionsprofil statt auf dem einfachen Gegensatz „Laser ist genauer, Plasma schneidet dicker“.
