

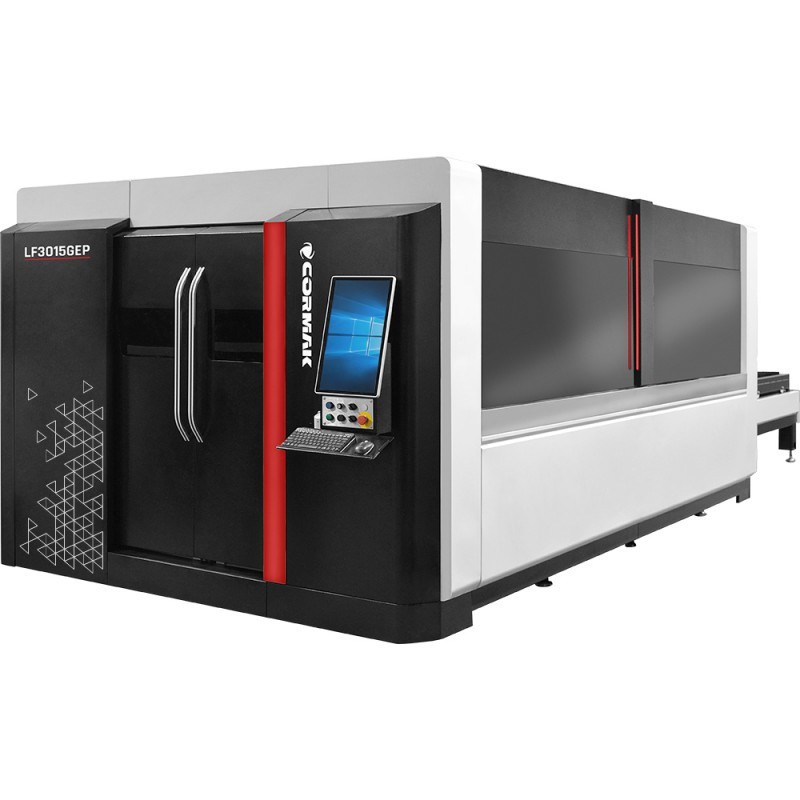
Laserschneiden oder Plasmaschneiden? Die richtige Wahl hängt von Werkstoff, Blechdicke, Maßtoleranzen und Nachbearbeitung ab. Erfahren Sie, wann Faserlaser präzise und saubere Kanten ermöglichen, bei welchen Aufgaben CNC-Plasma wirtschaftlich ist und wie Sie die gesamten Fertigungskosten vergleichen.
Die Entscheidung zwischen Laserschneidmaschine und Plasmaschneidanlage hängt vom Werkstoff, der Blechdicke, den erforderlichen Toleranzen und der Nachbearbeitung ab. Beide Verfahren bearbeiten Stahl, Aluminium und Edelstahl, unterscheiden sich jedoch bei Präzision, Schnittkanten, Kosten und Einsatzmöglichkeiten.
Faserlaser überzeugen mit schmaler Schnittfuge und hoher Genauigkeit, insbesondere bei dünnen und mittleren Blechen. CNC-Plasma ist bei dickeren Platten und Konstruktionsteilen mit weniger engen Toleranzen häufig wirtschaftlich. Einen Überblick bietet CORMAK im Bereich Laser- und Plasmatechnik.
Laser und Plasma – grundlegende Unterschiede
Eine Laserschneidmaschine konzentriert einen Lichtstrahl auf die Werkstückoberfläche. Der Werkstoff schmilzt lokal und wird mithilfe eines Prozessgases aus der Fuge entfernt. Mit geeigneten Einstellungen entstehen schmale Fugen, wiederholgenaue Konturen und häufig Schnittkanten mit geringem Nachbearbeitungsbedarf. Vergleichen Sie CORMAK Faserlaser-Schneidmaschinen.
Eine Plasmaschneidmaschine verwendet einen elektrischen Lichtbogen und einen Strahl ionisierten Gases. Dieser schmilzt das Metall und bläst es aus der Schnittfuge. Das Verfahren eignet sich für elektrisch leitfähige Metalle wie Baustahl, Edelstahl und Aluminium und wird häufig für dickere Konstruktionsteile verwendet.
Vereinfacht gilt: Laser sind bei hohen Anforderungen an Maße und Optik vorteilhaft, Plasma bei größeren zulässigen Abweichungen und geringerem Investitionsbudget. Für eine belastbare Entscheidung müssen jedoch konkrete Maschine, Leistung, Material und Qualitätsanforderungen betrachtet werden.
Kriterium 1: Werkstoff
Baustahl
Gewöhnlicher Stahl lässt sich sowohl mit Laser als auch mit Plasma schneiden. Laser sind für kleine Bohrungen, komplexe Konturen, enge Toleranzen und montagefertige Teile gut geeignet. Plasma bietet sich für Rahmen, Halterungen, Montageplatten und Stahlkonstruktionen an, wenn eine geringe zusätzliche Kantenbearbeitung akzeptabel ist.
Edelstahl
Bei Edelstahl kann ein Faserlaser mit passendem Prozessgas besonders saubere Schnittkanten erzeugen und den Schleifaufwand verringern. Das ist bei Gehäusen, Verkleidungen, Geländern und Maschinenteilen wichtig. Plasma kann Edelstahl ebenfalls trennen, jedoch sind bei hohen optischen Anforderungen zusätzliche Reinigungsarbeiten möglich.
Aluminium
Aluminium lässt sich mit beiden Verfahren schneiden. Faserlaser eignen sich für präzise Teile aus dünneren und mittleren Blechen, wobei Legierung und Oberfläche die Einstellungen beeinflussen. Plasma ist eine Alternative für dickere Strukturteile, wenn schnelle Trennung und wirtschaftliche Stückkosten im Vordergrund stehen.
Kriterium 2: Blechdicke
Bei dünnen Blechen liefert ein Laser in der Regel eine höhere Präzision, eine schmale Schnittfuge und die Möglichkeit, kleinere Löcher und komplizierte Konturen auszuführen. Gut geschnittene Teile können ohne umfangreiche Nacharbeit zum Biegen, Schweißen, Montieren oder Beschichten weitergehen.
Bei mittleren Dicken entscheiden Toleranzen und Kosten der Folgeschritte. Wenn wenig Grat und passgenaue Verbindungen wichtig sind, ist der Laser häufig im Vorteil. Für einfachere Formen mit größeren erlaubten Abweichungen kann eine CNC-Plasmaanlage wirtschaftlicher sein.
Bei dicken Platten ist Plasma oft eine praktische Lösung, insbesondere für Stahlkonstruktionen und Maschinenteile. Eine feste universelle Dickengrenze zwischen Laser und Plasma gibt es allerdings nicht. Sie hängt von Laserleistung, Stromstärke der Plasmaquelle, Metallsorte und der gewünschten Schnittqualität ab.
Kriterium 3: Toleranzen und Schnittkanten
Laser sind meist die bessere Wahl für genaue Maße, aufwendige Umrisse, kleine Löcher und schmale Stege. Eine hochwertige Schnittfläche kann Entgraten und Schleifen vor dem nächsten Arbeitsgang verringern. Hierfür kommen auch hochpräzise Faserlaser infrage.
Plasma eignet sich für Konstruktionsteile mit großzügigeren Toleranzen, bei denen Nachbearbeitung zulässig ist. Die richtige Brennerhöhe, Gasversorgung, Schnittgeschwindigkeit und Stromquelle verbessern die Wiederholbarkeit. Entsprechende Maschinen stehen im Bereich CORMAK CNC-Plasmaschneidanlagen.
Bei beiden Technologien beeinflussen Blechzustand, Leistung und Einstellung der Quelle, Prozessgas, Einstechvorgang, Tischstabilität und Verschleißteile das Ergebnis. Toleranzangaben sollten daher anhand von Probeteilen und der Dokumentation der jeweiligen Maschine geprüft werden, nicht allein anhand des Verfahrensnamens.
Geschwindigkeit, Kosten und Nachbearbeitung
Ein Vergleich der reinen Schnittgeschwindigkeit reicht nicht. Zu den Kosten eines fertigen Teils gehören Programmierung, Einstechzeit, Gas, Energie, Düsen und andere Verschleißteile sowie Entgraten, Schleifen oder Richten. Auch die Materialausnutzung und die Ausschussquote sind wichtig.
Laser erfordern in der Regel höhere Anfangsinvestitionen, können bei Präzisionsteilen jedoch manuelle Nacharbeiten verkürzen. Plasma hat häufig niedrigere Einstiegskosten und eignet sich für dickere Werkstücke mit weniger strengen Maßanforderungen. Die Kosten einer einzelnen Schneidminute reichen als Wirtschaftlichkeitsmaßstab nicht aus.
Analysieren Sie echte Aufträge: Metallsorten, Dicken, Komplexität der Konturen, Monatsmengen, Toleranzen und erforderliche Folgearbeiten. Erst die Kosten des vollständig bearbeiteten Bauteils zeigen, welches Verfahren günstiger ist.
Laser oder Plasma – schneller Vergleich
| Kriterium | Faserlaser | CNC-Plasma |
|---|---|---|
| Typischer Einsatz | Präzisionsteile, dünne und mittlere Bleche | Dickere Bleche und Stahlkonstruktionen |
| Kantenqualität | Meist sehr gut, weniger Nacharbeit | Gut, häufiger Reinigung erforderlich |
| Schnittfuge | Meist schmaler | Meist breiter |
| Anschaffungskosten | Normalerweise höher | Normalerweise niedriger |
| Nachbearbeitung | Häufig begrenzt | Entgraten und Schleifen häufiger notwendig |
Welche Technologie passt zur Produktion?
Wählen Sie Laser, wenn überwiegend dünne und mittlere Bleche bearbeitet werden und kleine Löcher, Maßgenauigkeit, Optik und Wiederholbarkeit entscheidend sind. Geeignet sind etwa Gehäuse, Paneele, Edelstahlteile und Komponenten zum Biegen und Montieren.
Wählen Sie Plasma, wenn vor allem dickere Platten, Rahmen, Halter und Stahlkonstruktionen geschnitten werden und die Toleranzen eine Kantenreinigung erlauben. Es bietet produktives Schneiden bei häufig geringerer Anfangsinvestition als viele Lasersysteme.
Bei abwechslungsreicher Produktion empfiehlt es sich, gleiche Musterteile mit beiden Verfahren zu schneiden, ihre Maße zu prüfen und die vollständige Herstellungszeit zu vergleichen. Tests mit eigenem Material sind aussagekräftiger als allgemeine Technologietabellen.
Fazit
Faserlaser bieten hohe Genauigkeit, schmale Schnittfugen und gute Kantenqualität, insbesondere bei dünnen und mittleren Blechen und komplexen Teilen. CNC-Plasma ist praktisch für dickere Materialien und Konstruktionen, bei denen Wirtschaftlichkeit und Produktivität wichtig sind.
Die richtige Entscheidung hängt von Werkstoff, Dicke, Toleranzen, Kantenqualität und den Kosten des fertigen Bauteils ab. Die Prüfung von Mustern und den anschließenden Arbeitsgängen hilft, eine passende Anlage für die eigene Fertigung zu finden.
